Written by Super User
Category:

Cześć
Ponieważ znaczna część osób lepiej rozumie informacje oglądając obrazki, a nie czytając artykuł, opiszę wszelkie graficzne dane opisujące przeznaczenie węży technicznych Norres. Będzie to również znakomity przewodnik po szerokim zastosowaniu tych węży.

Węże techniczne PU ssawno tłoczące poliuretanowe PU w oplocie Sklep Dom Techniczny Wieluń.
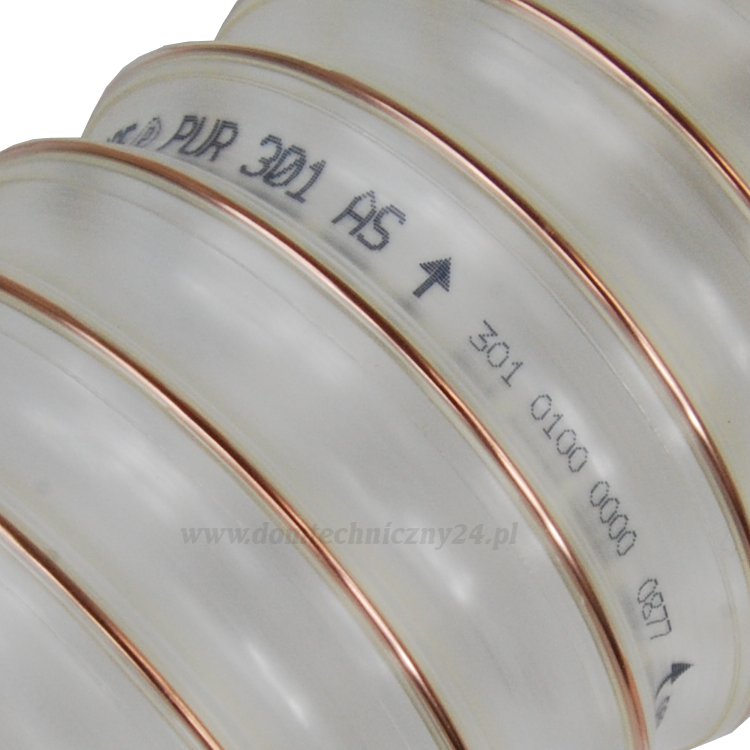
weze techniczne specjalistyczne norres 301 pur 1

Znak graficzny ilustrujący używanie węża biorąc pod uwagę 4 istotne grupy wg. przesyłanego medium.
Nowa ikona „medium“ - Teraz użytkownik z łatwością może zrozumieć do jakiego typu medium jest przeznaczony wąż.
Ikona „medium” charakteryzuje media gazowe, płynne, pyły, ciała stałe jak i ciężkie ładunki ścierne. Ta ikona umożliwia użytkownikom natychmiastowy wybór odpowiedniego węża lub systemu, podobnie sprzedawca może w szybki sposób odszukać to co potrzebuje klient.
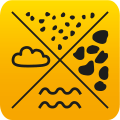
weze norres ikona medium

Gaz: Wąż przeznaczony się do mediów gazowych.

Pył: Wąż jest odpowiedni do przesyłu pyłów i proszków.

Ciecz: Wąż jest przeznaczony do przesyłu cieczy.

Media ścierne: Wąż jest przystosowany do transferu artykułów ściernych, takich jak kruszywa, włókna i granulaty, pelet.

Znak rysunkowy PRE PUR. Ile jest poliuretanu w poliuretanie.
Jak w wypadku wielu materiałów i wyrobów gotowych są i tu duże różnice jakościowe.

NORRES stosuje do wielu węży specyficzną mieszaninę ester i eter poliuretanową, nazwano ją jako mieszankę Pre-PUR ze znaczkiem r :).

Te polimery składające się z twardych i miękkich cząstek Pre-PUR® mają w porównaniu do wielu innych tworzyw, mieszanek gum i „prostego“ poliuretanu lepsze własności. Twarde segmenty Pre-PUR® mają skrajnie wysoką odporność mechaniczną, podczas gdy miękkie segmenty Pre-PUR® są jednocześnie elastyczne i mają znaczącą wytrzymałość dynamicznej.

Wykorzystywane przez Norres surowce Pre-PUR® odróżniają węże od wielu dostępnych na rynku:

Węże NORRES Pre-PUR® składa się z specjalnego, wysokiej jakości typu poliuretanu premium ester, eter.
Wielka czystość stosowanych surowców i nieduża rozbieżnoć tolerancji gwarantują wysoki poziom jakości.
- nadzwyczaj dobre właściwości mechaniczne
- niska ścieralność
- ekstremalnie dobra odporność chemiczna i hydrolityczna
NORRES Pre-PUR® z ekstremalnie długim łańcuchem molekularnym (duża masa cząsteczki, krystaliczna struktura i skład). Podczas chemicznego, hydrolitycznego i termicznego procesu podziału łańcuch molekularny ulega skróceniu. Z reguły dłuższe łańcuchy molekularne mają dłuższą żywotność. Długość łańcucha molekularnego jest istotna dla temp. mięknienia węża. Z jednej strony węże z Pre-PUR® mają ponadprzeciętną wytrzymałość na wysokie temp., z drugiej strony przy niskich temp. Pre-PUR® ma lepszą elastyczność.
- lepsza odporność chemiczna i hydrolityczna
- wyższa temperatura mięknienia
- większa wytrzymałość na temperatury.
- wyższa wytrzymałość na ciśnienie rozrywające.
- duży margines bezpieczeństwa
- dłuższa żywotność
- wyższa elastycznosc w niskich temp.
- mniejszy moment zgięcia w niskich temp.
- mniejsze prawdopodobieństwo pęknięcia w niskcih temperaturach, dzięki większej elastyczności.
NORRES Pre-PUR® zawiera opracowany razem z naszymi dostawcami surowców specyficzny stabilizator. Bez tego dodatku węże nie byłyby tak odporne chemicznie, hydrolitycznie i termicznie i szybciej by się zrywały.
- wyższa odporność chemiczna i hydrolityczna
- wyższa odporność na utlenianie
- dłuższa żywotność
- lepsza odporność na warunki atmosferyczne

pre pur tabela 2


Używany przez nas do wielu węży poliuretan eterowy Pre-PUR® w porównaniu do poliuretanu estrowego Pre-PUR® (a także innych poliuretanów estrowych) ma następujące zalety:

Odporność na wnikanie w powierzchnię węża drobnoustrojów. Przede wszystkim w ciągu długookresowego kontaktu z ziemią oraz silnymi zabrudzeniami w warunkach korzystnych dla mikroorganizmów. Poliuretan eter ze względu na swoją chemiczną budowę jest długookresowo odporny na mikroby. W naszej ocenie jest to znacznie lepsze rozwiązanie, niż używanie substancji niebezpiecznych dla zdrowia przy poliuretannie estrowym. W każdym poliuretanie estrowym występuje ryzyko, że w następstwie wypłukania dodatków zostanie przekroczona wartość graniczna i dodatek przedostanie się na powierzchnię węża i dojdzie do kontaktu z przesyłanym materiałem.

Wytrzymałość na hydrolizę, przede wszystkim w kontakcie z wilgocią przy wysokich temperaturach i w klimacie tropikalnym.
Lepsza odporność chemiczna niż porównywalne poliuretany estrowe.
Wyższa elastyczność w niskich temp. niż poliuretany estrowe, to już pisałem wcześniej.

Przykład odporność:
Nasze wysokiej jakości surowce Pre-PUR® ze swoimi stabilizatorami dają znacznie podwyższoną odporność a tym samym dłuższą żywotność, niż wiele innych produktów. Właściwym pomiarem jest pomiar hydrolityczny w wodzie o temp. 80°C, gdyż mechanizm chemicznego rozkładu poliester-poliuretan powoduje często rozpad łańcucha poliestrów . Nasz Ester Pre-PUR® w porównaniu do występującego na rynku estru-TPU jest przedstawiony na rys. 1.

Porównanie parametrów mieszanki poliuretanu estrowego Pre-PUR® z termoplastycznym poliuretanem estrowym TPU
Przykład odporność na ścieranie:
Odporność na ścieranie naszego poliuretanu Pre-PUR® jest wg normy ist ok. 2,5 - 5 raza wyższa niż wielu materiałów gumowych i 3-4 raza wyższa niż wiele miękkich PVC (pomiar przy 20°C). W praktyce różnice są jeszcze większe, powodu na dobrą elastyczność i odbojność poliuretanu Pre-PUR®.

weze norres ikona wytrzymalosc na scieranie

Znak graficzny Ścieranie.

Wysokiej jakości kompozycje PUR i optymalna konstrukcja węża generują w procesie transportu mniejsze tarcie, niż wiele innych węży. Te węże NORRES przeznaczone są do silnie ściernych materiałów. W zestawieniu z wielu węży dostępnych na rynku wyróżniają się:

Wzmocnieniem geometri ścianki w najbardziej narażonych punktach, przede wszystkim na łączeniach.

Na skutek tarci przesyłanego medium mogą wystąpić wysokie temperatury. Tworzywa termoplastyczne miękną przy podwyższonej temperaturze, dochodzi do spowolnienia przesyłu i tym samym wzrostu tarcia. W warunkach podciśnienia dochodzi, na dodatek do skrócenia osiowego, wewn. wzrostu sfalowania oraz dużego wzrostu ścieralności. Firma NORRES stosuje do oznaczonych w ten sposób węży poliuretanowych mieszanki surowców o wysokiej trwałości na ciepło.

Geometria profilu węża PUR firmy NORRES jest zoptymalizowana, tak że produkty są wysoce sztywne osiowo, przy czym są bardzo elastyczne. Mniejszy stopień sfalowania w pracy w podciśnieniu implikuje dłuższą żywotność.
Do tych węży są stosowane surowce o wysokiej wytrzymałości mechanicznej i ze specyficznymi dodatkami, gwarantującymi bardzo wysoką odporność na ścieranie.
To tyle
Pozdrawiam

Written by Super User
Category:

Uczyniłem już kilkadziesiąt tłoków. Ale nadal mi mało, ale dam se na wstrzymanie. Co za dużo to niezdrowo, muszę zając się kolejnymi wzorami.
Kilka słów o samych stęplach, robię je z stali NC10, wszystkie są w końcowej fazie produkcji hartowane selektywnie i odpuszczane. Tłoki a właściwie wzory to głównie ornamenty średniowieczne, ocalone wzorki na kawałkach skór pasów, toreb czy opraw ksiąg, wzory starych tłoków, literatura i ikonografia. Z wzorami nie ma kłopotu w okresie XIII-XV w. była ich taka obfitość, że tylko brać i wybierać. Najciekawsze to wzory pozostawione na paskach odkrytych na obszarach Polski, miast Hanzy i Prus. Inne to news u mnie - herby, jak sie doczytałem nierzadko były nimi przyozdabiane pochewki do noży różnego rozmiaru i przeznaczenia, (również rękojeści i okucia), oraz pochwy do mieczy, jedna nawet się ocaliła, mam zdjęcie w swojej kolekcji, zresztą opisana jest u Oakeshotta. Herb jest jednak niewdzięczny, bo nie ma na nie odbiorców, wiadomo. A aktualne rycerstwo to nie taka klientela jak przed wiekami, bida, że aż piszczy, takie czasy. Dla siebie zrobiłem tłok z herbem mojego miasta. Tłoki, które robię są na wstępie projektowane w dwóch wersjach, negatyw i pozytyw, która wychodzi ładniej zostaje. Po wytrawieniu kwasem zarysów, graweruję frezami z węglików i frezami diamentowymi, do tego wykorzystuję Dremela 4000, z wałkiem elastycznym i uchwytem 3 szczękowym. Po grawerce tłok jest wygładzany pastami na filcu i hartowany w oleju. Po hartowaniu odpuszczam.
Tłoki nie robię na sprzedaż, moim założeniem jest wykonywanie pasków, a tłoki są tylko narzędziem. Jako że chcę, aby wszystkie moje wyroby były szczególne to sam wykonuję wszystko, od projektu po ostateczny wyrób. Jedynie, co to skórę nie garbuje sam tylko nabywam z garbarni. Cała reszta to moje w 100% dzieło.
Z tego powodu nie jestem zainteresowany produkcją pod cudzą marką, wszelkie wyroby od 2012 będą sygnowane moją cechówką, takie R w kwadracie.

Written by Super User
Category:

Witam
Elektryczna przecinarka do glazury to maszyna do cięcia na mokro z silnikiem ulokowanym pod stołem lub nad stołem.
Te pierwsze maszyny są przeważnie lekkie z małymi blatami. Bez trudu sie je transportuje i przewozi. System chłodzenia w tych przecinarkach polega na napełnieniu wodą miski wstawionej pod stołem. Z chwilą włączenia tarcza jest zagłębiona w wodzie i obracając się ochładza sie i równocześnie płucze. Wadą tego rozwiązania jest wylewanie sie wody, która podczas obrotu tarczy diamentowej spłynie na stół. Dzieje się tak, dlatego że w tych maszynach pojemniki na wodę są zawsze mniejsze od stołu. Drugą ich niedoskonałością jest mniejsza dokładność cięcia. Trzeba nabrać wprawy, aby równo przeciąć płytkę.
Przecinarki do glazury z silnikiem umieszczonym pod stołem są znacznie tańsza od modeli z górnym silnikiem i z tego względu są częściej kupowane.
Jedną z takich maszyn jest przecinarka do glazury DED 7701. Przeznaczona do prac hobbystycznych lub profesjonalnych o średnim natężeniu pracy. Moc silnika 450 wat, napędza tarczę diamentową o średnicy 180 mm. Klasa wodoszczelności pozwala bez obaw pracować z wodą. Uchylny stół umożliwia na ukosowanie płytek. W przypadku cięcia gresu trzeba we własnym zakresie wymienić tarczę, bo ta dostarczona z maszyną ma zastosowanie jedynie do zwykłych fliz.
Maszyny z górnym silnikiem są przeznaczone do prac profesjonalnych. Zależnie od długości stołu można ciąć płytki metrowe, i dłuższe ( modele DED 7824, Rubi DS-250-1300). Chłodzenie wodą wygląda podobnie jak na frezarkach czy tokarkach. Pompa umieszczona w korycie znajdującym sie pod stołem, pompuje wodę do dyszy umieszczonej nad tarczą. Taki system chłodzenia jest najefektywniejszy.
Prowadnica, na której znajduje się silnik z tarczą jest uchylna. Można, więc ukosować. Profesjonalne maszyny maja w większości wypadków solidne silniki, dobrej jakości pompy, i bardzo dobrze dopasowany układ prowadnica rolki. Zapewnia to długą i bezproblemową pracę.
Przecinarka do płytek Dedra DED 7827 jest trafnym wyborem dla osób ceniących jakośc i zwracających uwagę na cenę. Posiada sztywną ramę i dobrze dopasowaną prowadnicę. Silnik o mocy 800 wat umożliwia na cięcie większości płytek do grubości 1 milimetra. Na aluminiowym stole zmieszczą się płytki do długości 650 mm. Przecinarka ma możliwość przecinania pod kątem dzięki przykładnicy kątowej i ukosowania po obróceniu silnika na górnej prowadnicy. Tak jak większość maszyn Dedra ma tarczę do płytek szkliwionych. Jeżeli Planujemy ciąć płytki gresowe to trzeba samemu dokupić odpowiednią tarczę. Zaletą tej przecinarki jest niewątpliwie cena, do jakości.
Inna maszyna warta zaprezentowania to w pełni profesjonalna przecinarka do płytek DC-250. Przeznaczona do cięcia gresu porcelanowego, płytek szkliwionych i innych materiałów budowlanych. Posiada wydajny silnik 1,1kW z wyłącznikiem termicznym. Posiada stół z składanymi nogami do łatwiejszego transportu. Cięcie pod kątem ułatwiają: precyzyjna przykładnica i listwa z podziałką umieszczona na stole. Głowica z silnikiem umieszczona jest na szczelnych łożyskach i idealnie współdziała z prowadnicą, którą można pochylić do ukosowania.

Written by Super User
Category:

Dzień dobry
Jako że dużo klientów zaczyna kupować różne klucze płaskie, lub płasko oczkowe plus nasadki i podaje wymyślne wymiary w milimetrach to na dole podałem tabelę, wg której można sobie samemu przeliczyć o jaki klucz, czy nasadkę chodzi. Problem w tym, że wytwórcy opisują wymiary kluczy w calach, tymczasem mechanicy w milimetrach i trzeba wtedy się głowić o jaki klucz chodzi, a tak samemu można dojść o jaki rozmiar chodzi. I jeszcze następująca wzmianka: niektórych wymiarów nie ma ale można wyliczyć dodając np. wymiar jednego cala do mniejszej wartość i wtedy wyjdzie jak trzeba. Przy kluczach sześciokątnych jest trochę więcej, taki jeden 5/32 który w przeliczeniu wychodzi 4 mm więc nie ma sensu przepłacać można kupić zwykły 4 milimetrowy, a reszta to ma różne dziwaczne wymiary, ach ci Anglicy.

1 cal - 25,4mm
1/64 cala -- 0,40 mm
1/32 - 0,80mm
3/64 - 1,20mm
1/16 - 1,60mm
3/32 - 2,40mm
1/8 - 3,20mm
5/32 - 4,00mm
3/16 - 4,80mm
7/32 - 5,55mm
8/32 - 6,35mm
1/4 - 6,40mm
5/16 - 7,93mm
3/8 - 9,50mm
7/16 - 11,11mm
1/2 - 12,70mm
9/16 - 14,28mm
5/8 - 15,90mm
11/16 - 17,60mm
3/4 - 19,00mm
7/8 - 22,20mm
1 1/8 - 28,4mm
1 1/4 - 31,80 mm
1 1/2 - 38,10 mm
1 3/4 - 44,40 mm
2 - 50,80 mm
2 1/2 - 63,50 mm
3 - 76,20 mm
3 1/2 - 88,90 mm
4 - 101,60mm
4 1/2 - 114,30mm
5 - 127,00 mm
6 - 152,40 mm

Kilka wymiarów już zidentyfikowałem :) 3 calowe klucze nasadowe do kosiarki, 3/8, 1/4 i 5/16. Wszystkie najlepiej długie, bo krótkie nie wchodzą albo szpilka się nie mieści.

Inna sprawa to wymiary zewnętrzne gwintów calowych. Najbardziej popularny, stosowany min. w systemach pneumatycznych, sprężarkach powietrza czy narzedziach pneumatycznych to gwint calowy rurowy typ G. Na gwintowniku maszynowym jest wtedy oznaczenie DIN 5157-D. Niżej przeliczniki, należy pamiętać o tolerancji gwintów, dlatego niektóre wymiary mogą się różnić, podane przeliczniki są orientacyjne. Chodzi o to że starszy gwint może być poniszczony.
1/16" - 7,72mm
1/8" - 9,72mm
1/4 " - 12,9mm
3/8 " - 15,5mm
1/2 " - 20,6mm
3/4 " - 26,4mm

Inne dziwne gwinty to np. UNC czy UNF
1/4-20 UNC - 6,35mm
3/8-16 UNC - 9,52 mm
1/2-13 UNC - 12,7 mm
3/4-10 UNC - 19,05mm
1/4-28 UNF - 6,35mm inaczej tyle samo co UNC UN BSW tylko inny skok gwintu.

Written by Super User
Category:

Cześć
Przecinarki plazmowe na dobre zadomowiły się w wielu warsztatach. Znaczący wpływ ma na to spadek ceny przecinarek plazmowych i bardzo tani osprzęt sprowadzany z Chin.
Warto wiedzieć jak działają przecinarki, jakie są ich zalety i jakie wady.

Plazma to zjonizowany gaz o wysokiej temperaturze, w przypadku przecinarek wydostający się z dużą prędkością z uchwytu przecinarki. Gaz staje się plazmą gdy energia ruchu kinetycznego cząstek będzie na tyle duża, że elektrony pokonują energię wiązania cząsteczkowego i odrywają się od niej pozostawiając ją w stanie zjonizowania. Natomiast same stają się swobodnymi nośnikami prądu i przestają być obojętne. Można powiedzieć, że powstaje wtedy materia będąca po części gazem i po części materią o bardzo wysokiej temperaturze.
Na naszej planecie plazmę można zaobserwować na biegunach jako zorza polarna lub w okresie burzy jako pioruny w tym pioruny kuliste, poza tymi zjawiskami plazma na naszej planecie nie występuje. Jednak, co ciekawe, im dalej od naszej planety, tym więcej znajdujemy materii w stanie plazmy. Szacuje się, że w stanie plazmy jest 99,9 % materii wszechświata.
Większość dotychczasowych zastosowań plazmy łączy się z wysoką temperaturą i przewodnictwem elektrycznym. W technice źródłami plazmy do zastosowań w spawalnictwie są generatory plazmy ( plazmotrony). Generują i podtrzymują one plazmę poprzez nagrzanie gazu przepływającego przez uchwyt, w którym pali się łuk elektryczny o gigantycznym natężeniu prądu. Z tego powodu przecinarki plazmowe muszą być podłączone do sprężarki tłokowej podającej sprężone powietrze pod ciśnieniem około 4-5 bar. Jest to technika plazmy łukowej. Składa się z 2 etapów, zainicjowania łuku i podtrzymywania go przez przepływający przez zjonizowany gaz - plazmę, prądu elektrycznego.
Warto nadmienić, że oprócz spawalnictwa generatory plazmy są stosowane do nanoszenia cienkich warstw i przeprowadzania szeregu reakcji przy użyciu plazmy w obniżonym ciśnieniu np. PECVD. Służą one do takich innowacyjnych aplikacji jak wzrost diamentów, nanoszenie lub trawienie nano warstwy, modelowanie nowych materiałów jak przykładowe HBLED (High Brightness Light-Emitting Diode) czyli produkowanie nowej generacji diod LED wykorzystywanych jako innowacyjne źródła światła o dużej sprawności.

Wracając do tematu.

Cięcie plazmą (cięcie plazmowe) bazuje na topieniu i usuwaniu metalu ze szczeliny cięcia silnie skupionym plazmowym łukiem elektrycznym o dużej energii kinetycznej, jarzącym się między elektrodą nietopliwą ( umieszczoną w uchwycie plazmy) a ciętym przedmiotem. Plazma inicjowana jest przez potarcie lub zbliżenie palnika do ciętego metalu. Przepuszczanie strumienia sprężonego powietrza przez zapoczątkowany łuk elektryczny wywołuje jego podtrzymanie i wtórną jonizację i dzięki dużemu zagęszczeniu mocy wytwarza się strumień plazmy. Ważne jest tu skupienie plazmy przez szczelinę dyszy, wywołuje to wytworzenie zbitego strumienia plazmy rzędu milimetra. Warunkiem więc jest tu podłączenie do materiału ciętego przewodzącego prąd uchwytu masowego.
Jak wspomniałem dysza plazmy zamontowana w palniku koncentruje łuk plazmowy. Chłodzone przez pierścień zawirowania ścianki dyszy powodują zawężanie kolumny łuku. Zasada działania cięcia plazmą wykorzystuje wysoką temperaturę w jądrze łuku plazmowego (10000÷30000K) i niezwykle dużą prędkość wiązki plazmy, co powoduje, że cięty materiał jest topiony, utleniany i wyrzucany ze szczeliny. Szczeliny są znacznie mniejsze niż przy cięciu acetylenem, mają też znacznie równiejszą powierzchnię.
Powszechnie stosowanym gazem plazmotwórczym jest jak wspomniałem powyżej powietrze podawane z sprężarki tłokowej. Warto oczywiście oczyścić takie powietrze stosując najprostszy filtr. Przecinarką plazmową można ciąć każde materiały przewodzące prąd elektryczny - wykonanych ze stali węglowych i stopowych, kwasoodpornych, aluminium i jego stopów, mosiądzu, miedzi oraz żeliwa, nawet jeśli wierzchnia warstwa jest pokryta farbą lub grubą warstwą rdzy.

Zasady bezpiecznej pracy podczas cięcia Plazmą.
Oprócz podstawowych zasad cięcia łukiem elektrycznym - duża temperatura, duże ilości szkodliwych gazów, należałoby wiedzieć o tym czego nie widać.
Plazma wytwarza duże ilości promieniowania UV, trzeba zatem wykorzystywać odzierz ochronną i okulary lub maski całotwarzowe z filtrem UV.
Albowiem przez przewód uchwytu plazmy przepływa prąd tworzący silne pole elektromagnetyczne nie zaleca się owijania przewodu dookoła szyi lub w inny sposób.
i to w zasadzie wszystko, pozdrawiam Rafał.